线切割机床专业制造服务商
不止好产品 更有全面的解决方案

152-9529-7222
线切割机床专业制造服务商
不止好产品 更有全面的解决方案
152-9529-7222
联系人:姜先生
电 话:15295297222
邮 箱:997592870@qq.com
地 址:泰州市鼓楼南路286号职工众创中心
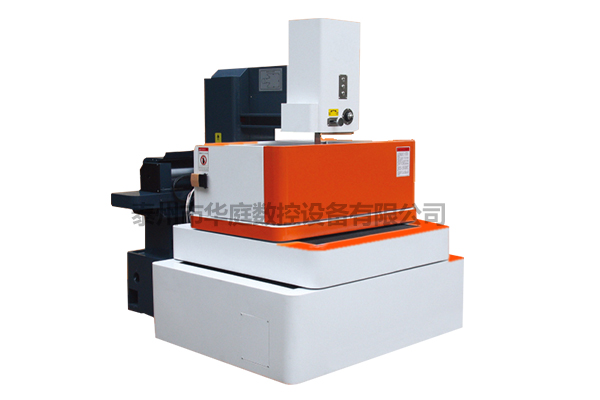
慢走丝线切割加工为了适应对各种结构精密、形状复杂、使用寿命较长的冲压模具制造精度和表面质量的要求不断提高,其加工技术得到了迅猛的发展,以逐渐替代了快走丝加工技术在精密模具制造领域原有的地位。热销中走丝机随着这种技术各方面工艺指标的提升,它在生产中正在发挥着其它加工技术不可替代的作用。慢走丝加工得益于纳秒级大峰值电流脉冲电源技术的出现,及检测、控制、抗干扰等技术不断被研发和应用,因而加工效率得到了显着的提升。当前,慢走丝加工效率可以达到没分钟切割面积500平方毫米,对于厚工件的加工具有明显的优势。中走丝机批发另外,还具备自动穿丝和自动检测的功能。自动穿丝可以把穿丝时间控制在15秒以内,而自动检测功能可以检测加工件的厚度,自动调整加工参数,防止断丝,并达到该状态的较高加工效率。
每天的维护是保养工作的重要的组成部分。每天都要在工作的环境中搞的干干净净的,机床的整洁,机床各方面都正常的情况下开始工作,在使用中应该要注意切削液的及时放泄口的通畅。工作的结束后一定要清洗干净机床上的工件废屑,另外还需要在操作的过程中按照规定及时给机床部位加油。热销中走丝机定期的维护保养高速数控雕铣机必不可少的因素,高速数控雕铣机定期的维护大概是两三个月就要进行一次,这个维护需要是彻底的机床的检查和清洁以及对机床性能的检验。中走丝机批发高速数控雕铣机在操作运用中要注意防止切屑、磨粒或许切削液散落在导轨面上,不然会引起导轨的磨损加重、擦伤和锈蚀。为此,要注意导轨防护设备的平时查看,以确保导轨的防护。
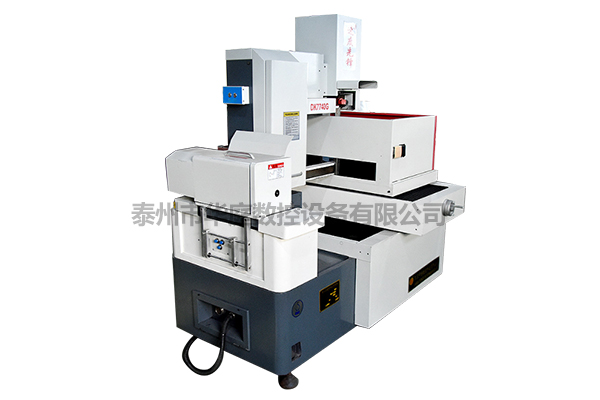
在机床加工过程中有客户问,使用水基工作液进行线切割加工时,工件表面有锈的颜色,擦掉会发黑,这是什么原因?中走丝机批发当用清洗剂擦干净后,工件表面还有发黑的现象,这就与操作人员操作有关,注要是机床加工时高频参数的选择跟机床的进给速度不匹配有关,中走丝线切割机床进给速度时快时慢,唐山中走丝机在工件表面停留时间过长,温度过高,会将工件烧焦,这时操作人员一定要调节的高频参数与机床进给速度参数相一致,同时注意调节冲水的大小,以便让放电融化下来的污浊物快速度冲洗掉并且使工件表面快速度冷却不到于工件表面烧伤,这种现象就可以消失。
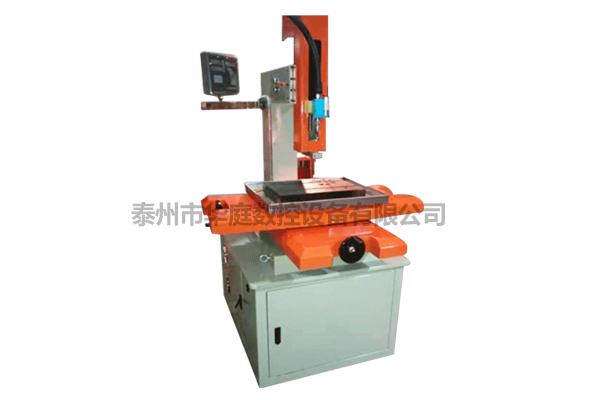
选择屏蔽屋:因线切割放电加工过程属于电弧放电过程,在电弧放电过程中会产生强烈的电磁波,从而对人体健康造成伤害,同时会影响到周围的环境,选择通风条件好,宽敞的厂房,以便操作者和机床能在好的环境下工作。选择没有粉尘的场所,避免流众多的通道旁边;热销中走丝机1) 线切割放电机器之本身特性,其空气中有灰尘存在,将会使机器的丝杆受到严重磨损,从而影响使用寿命;2) 线切割放电机器属于计算机控制,计算机所使用的磁盘对空气中灰尘的要求相当严格的,当磁盘内有灰尘进入时,磁盘就会被损坏,同时也损坏硬盘;中走丝机批发3) 线切割放电机本身发出大量热,所以电器柜内需要经常换气,若空气中灰尘太多,则会在换气过程中附积到各个电器组件上,造成电器组件散热不良,从而导致电路板被烧坏掉。因此,机台防尘网要经常清洁。
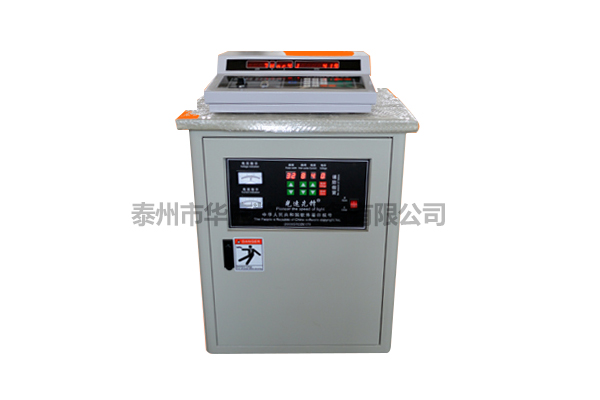
快丝线切割多次切割还要注意以下几点:(1)钼丝空走时,检查钼丝有没有抖动。热销中走丝机(2)导电块表面是否有切割的痕迹,钼丝是否陷在导电块内。(3)工作液流量和色泽是否正常。(4)加工前,流程需要模拟一下。判断系统生成的切割程序是否真确。(5)根据材料特点,后切断的工作余留量尽量长一点,以减小材料变形的影响。(6)切割后工作表面的几个问题:中走丝机批发①表面有线痕,则可能是电极丝的抖动或者材料变形以及偏移量设置不合理造成的。②工作表面两端黑斑严重,工作液的问题。建议可以尝试使用BM-4水基线切割液。③快丝线切割切割后的工件,请及时永草酸清洗,然后清水冲洗去草酸残液。用干净的白布擦干水渍,后凃上防锈油。