线切割机床专业制造服务商
不止好产品 更有全面的解决方案

152-9529-7222
线切割机床专业制造服务商
不止好产品 更有全面的解决方案
152-9529-7222
联系人:姜先生
电 话:15295297222
邮 箱:997592870@qq.com
地 址:泰州市鼓楼南路286号职工众创中心
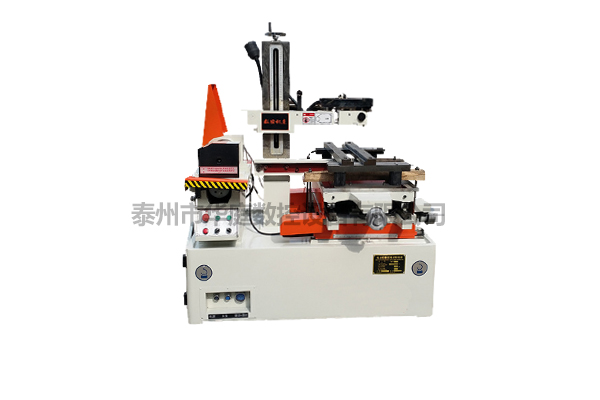
电火花加工与切削加工不同,属于“不接触加工”。电火花成型机正常电火花加工时,工具和工件间有一放电间隙S。如果间隙过大,脉冲电压击不穿间隙间的绝缘工作液,则不会产生火花放电,必须使电极工具向下进给,直到间隙等于或小于某一值(S=0.01~0.5mm,与加工规准有关),才能击穿并产生火花放电。中走丝线切割批发电火花成型机在正常的电火花加工时,工件以Vw的速度不断被蚀除,间隙S将逐渐扩大,必须使电极工具以速度v补偿进给,以维持所需的放电间隙。如进给量v大于工件的蚀除速度Vw,则间隙S将逐渐变小,甚至等于零,形成短路。杭州中走丝线切割当间隙过小时,必须减少进给速度v。如果工具与工件间一旦短路(S=0),则必须使工具以较大的速度v反向快速回退,电火花成型机消除短路状态,随后再重新向下进给,保证加工中具有的正确放电间隙,使电火花加工能够正常进行。
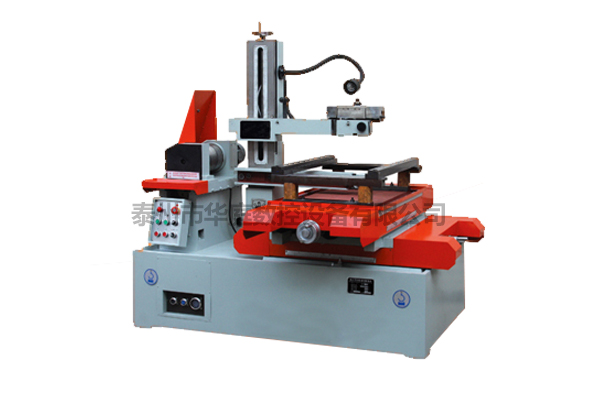
重要的是,生产这些高科技的东西还是需要花费不少时间的。所以,我们平常在使用这些工具的时候,就应该格外的小心,也要避免因使用操作不当,而造成生命的威胁。中走丝线切割批发在聘请专门的数控线切割机的操作人员的时候,应该招那些有经验,懂数控线切割机使用原理的人来操作,不仅要懂原理,还要懂得切割机的维护和保养,因为如果不懂这些原理的话,很有可能带来重大的失误,造成很严重的损失。杭州中走丝线切割说到这个保养方面,数控线切割机应该经常使用吧,如果不经常使用,它里面的一些零件会生锈坏掉,在使用的时候还要注意一下机械使用的温度,温度控制得不好的话,可能会有损害机器的寿命。
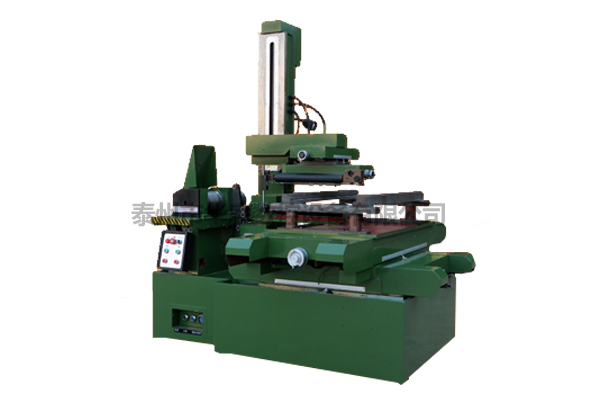
电火花小孔机的常规保养原则电火花小孔机的保养除了平时每次使用完毕后,要把电火花小孔机工作台面上的水和工件残渣清理干净。供应中走丝线切割还要经常清理电器箱内部的灰尘,如功率电阻上的灰尘,放电桥堆上的灰尘,特别是印刷线路板上的灰尘,这样做的话有利于电器元件的散热效果。印刷线路板上的灰尘不清除的话时间一长就容易吸收空气中的水份和腐蚀性的东西,把原来细小的导电铜皮腐蚀掉,造成机床的故障。中走丝线切割批发电火花小孔机水泵的保养,电火花小孔机水泵是在7Mpa的工作压力下运行的,里面的曲轴承受着非常大的压力,如果润滑油经过一段时间工作后不即时更换的话,就会造成很严重的后果。
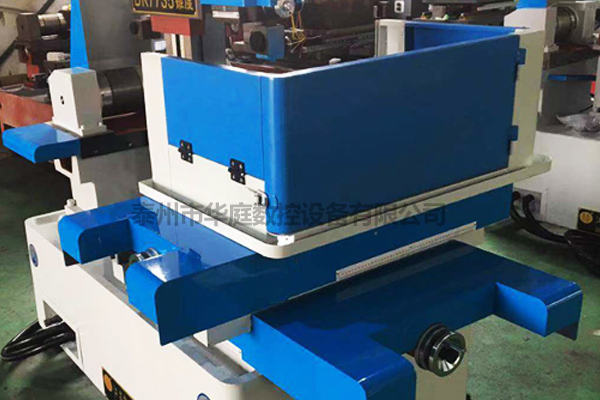
常用的工件装夹方式:1.悬臂支撑:此方式装夹方便,通用性强,适用于对加工要求不高或悬臂部分较少的工件的装夹。供应中走丝线切割2.两端支撑:此方式工件两端固定在夹具上,支撑稳定,定位精度高,适用于较大零件的装夹。3.桥式支撑:此方式是把两支撑垫铁放到两端支撑夹具上,桥的侧面也可作定位面使用,使装夹更方便,通用性广,适用于大、中、小工件的装夹。中走丝线切割批发4.板式支撑:支承板按照常规工件形状制造出具有矩形或圆形孔,易于保证装夹精度,适用于装夹常规工件及批量生产。5.复式支撑:数控线切割机采用复式支撑可把专用夹具固定在桥式夹具上,适用于批量生产,可节省装夹时间且保证加工工件的一致性。
一般情况下,凸模外形规则时,数控线切割加工常将预留连接部分(暂停点,即为使工件在第1次的粗割后不与毛坯完全分离而预留下的一小段切割轨迹线)留在平面位置上,供应中走丝线切割大部分精割完毕后,对预留连接部分只做一次切割,以后再由钳工修磨平整,这样可减少凸模在中走丝数控线切割上的加工费用。硬质合金凸模由于材料硬度高及形状狭长等特点,杭州中走丝线切割导致加工速度慢且容易变形,特别在其形状不规则的情况下,预留连接部分的修磨给钳工带来很大的难度。因此在中走丝数控线切割加工阶段可对工艺进行适当的调整,使外形尺寸精度达到要求,免除钳工装配前对暂停点的修磨工序。